


Ngôn ngữ
ANH
Nhập từ khóa...

MỚI
 Trang chủ / Tin tức / tin tức ngành / Giải thích về phụ kiện DIN: Hướng dẫn đầy đủ về các loại, nhận dạng và lựa chọn
Giải thích về phụ kiện DIN: Hướng dẫn đầy đủ về các loại, nhận dạng và lựa chọn
 2026.10.05
 tin tức ngành
Hệ thống thủy lực bị rò rỉ tại điểm kết nối hiếm khi bị hỏng ống. Thông thường, bản thân phụ kiện đã được đặt hàng không đúng tiêu chuẩn, sai dòng hoặc sai ren. Các phụ kiện DIN tuân theo Tiêu chuẩn Công nghiệp Đức và chúng được sử dụng rộng rãi trong máy móc Châu Âu và quốc tế. Tuy nhiên, sự khác biệt giữa đầu nối dòng DIN 2353 L và đầu nối dòng S không phải lúc nào cũng rõ ràng. Trước khi bạn đặt hàng khác, việc hiểu cách các thành phần này được phân loại, đo lường và lắp đặt sẽ giúp bạn tránh được hai lỗi mua sắm phổ biến nhất: chọn sai loại áp suất và xác định sai dạng ren.
Phụ kiện DIN là gì và tại sao tiêu chuẩn lại quan trọng
Phụ kiện DIN là các đầu nối thủy lực được thiết kế để nối các ống, ống mềm và đường ống trong hệ thống thủy lực. Ký hiệu DIN, hay Deutsches Institut für Normung, ám chỉ một bộ tiêu chuẩn công nghiệp của Đức. Trong thế giới thủy lực, tiêu chuẩn phù hợp nhất cho phụ kiện ống là DIN 2353, bao gồm các phụ kiện nén hình nón 24°. Các phụ kiện này tạo ra vòng đệm bằng cách nén vòng cắt lên thành ống khi đai ốc được siết chặt, đẩy vòng vào hình nón 24° bên trong thân khớp nối.
Tiêu chuẩn DIN quan trọng vì nó xác định kích thước hình học, loại ren và xếp hạng áp suất. Nếu không có tài liệu tham khảo chung, khớp nối ống của nhà sản xuất này có thể không khớp với bộ phận giao phối của nhà sản xuất khác. Khi bạn mua phụ kiện DIN, bạn đang mua một bộ phận được thiết kế để phù hợp với cổng ren, đường kính ngoài của ống và độ dày thành hệ thống của bạn. Tiêu chuẩn này cũng chỉ rõ mối quan hệ giữa chuỗi và công suất áp suất, cho phép bạn so sánh các bộ phận giữa các nhà cung cấp.
Ý nghĩa thực tế của tiêu chuẩn này là khớp nối DIN là một hệ thống hoàn chỉnh. Thân, vòng cắt và đai ốc giữ được thiết kế cùng nhau. Một bộ phận của một nhà sản xuất có thể tương thích về mặt vật lý với một nhà sản xuất khác, nhưng hiệu suất dưới áp suất có thể khác nhau dựa trên độ cứng vật liệu, độ hoàn thiện bề mặt hình nón và dung sai ren.
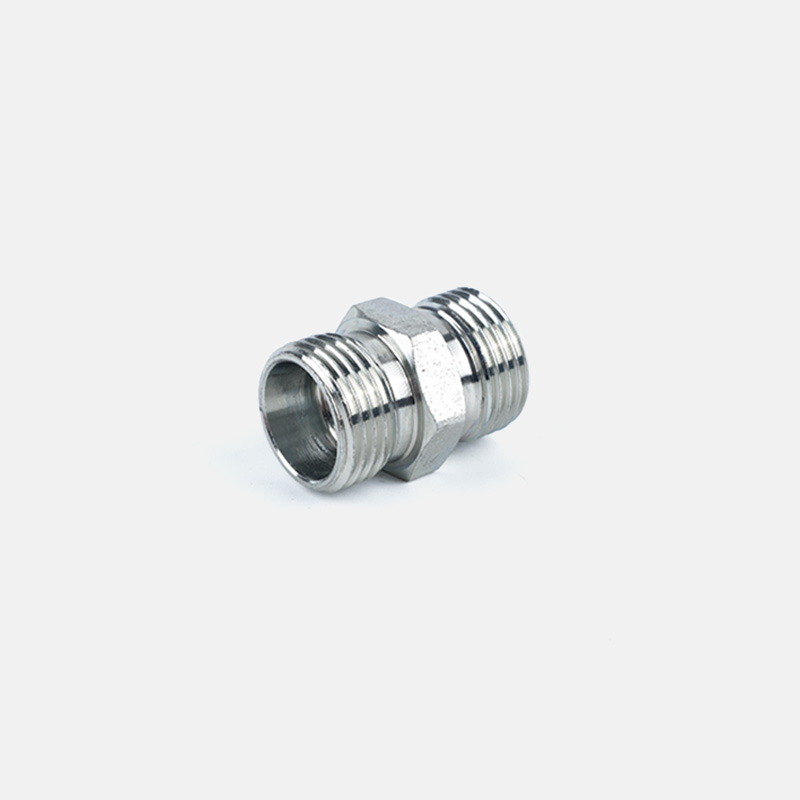 Bộ điều hợp thủy lực Din Đặc điểm kỹ thuật THUỘC TÍNH MÔ TẢ TÊN SẢN PHẨM DIN HEX NIPPLE NƠI XUẤT XỨ TRUNG QUỐC TÊN THƯƠNG HIỆU TIANXIANG MÃ HÀNG SỐ 1C, 1D, 1C-RN, 1D-RN VẬT LIỆU THÉP CARBON 20#,... Xem sản phẩm →
Các thành phần cốt lõi của kết nối DIN 2353
Một bộ lắp ống DIN 2353 hoàn chỉnh bao gồm ba phần. Thân khớp nối có đầu ren kết nối với cổng cũng như hình nón 24° tiếp nhận ống. Vòng cắt là bộ phận bịt kín. Khi bạn siết chặt đai ốc, vòng sẽ di chuyển về phía trước và cắn vào bề mặt ống, tạo ra kết nối cơ học và chống rò rỉ. Đai ốc giữ giữ vòng ở đúng vị trí và tác dụng lực nén.
Mỗi bộ phận có một chức năng cụ thể và thân xe thường có sẵn ở các cấu hình thẳng, khuỷu tay, chữ T và vách ngăn. Ví dụ, khớp nối khuỷu tay cho phép thay đổi hướng mà không cần thêm bộ chuyển đổi riêng. Một số thân máy cũng bao gồm một đầu ren đực ở một đầu và một đầu hình nón 24°, cho phép khớp nối chuyển từ cổng có ren sang kết nối ống. Trong sản xuất, các nhà cung cấp thường cung cấp các bộ lắp ráp DIN hoàn chỉnh bao gồm thân, vòng cắt và đai ốc, thường được xác định bằng hậu tố được thêm vào số bộ phận.
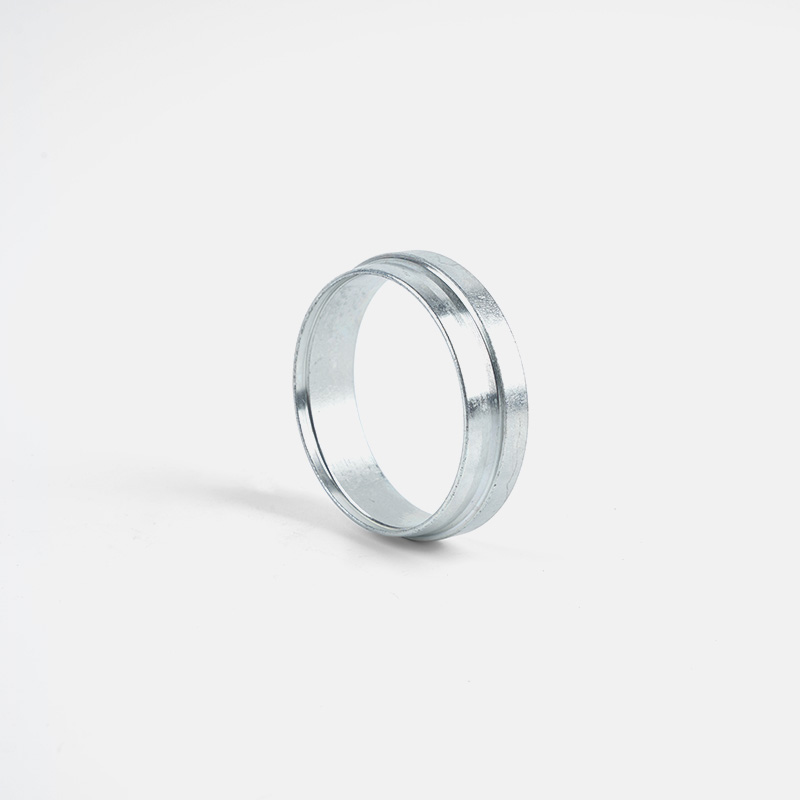 Vòng cắt Sản phẩm được đề xuất Xem sản phẩm →
Sê-ri, cấp áp suất và kích thước
Các phụ kiện DIN 2353 được chia thành ba dòng theo độ dày thành ống: LL cho ánh sáng rất nhẹ, L cho ánh sáng tiêu chuẩn và S cho ánh sáng nặng. Chuỗi xác định áp suất làm việc tối đa. Phụ kiện dòng S có thành dày hơn và hỗ trợ áp suất cao hơn so với cùng kích thước danh nghĩa trong dòng L. Đây là thông số kỹ thuật đầu tiên cần xác nhận với nhà cung cấp của bạn trước khi đặt hàng, vì loạt quá trình trộn có thể dẫn đến hỏng hóc sớm.
Ngoài loạt sản phẩm, đường kính ngoài của ống là cách chính để chọn phụ kiện. Ống 12 mm yêu cầu khớp nối được thiết kế cho đường kính ngoài 12 mm, không phải khớp nối cho ren danh nghĩa 12 mm. Định mức áp suất cũng phụ thuộc vào vật liệu ống và độ dày thành ống, do đó chỉ riêng phụ kiện không đảm bảo giới hạn áp suất của hệ thống. Việc lắp ráp hoàn chỉnh phải được đánh giá một cách nhất quán để duy trì áp suất vận hành.
Để giúp bạn xác minh chuỗi này, bảng tham khảo nhanh có thể hữu ích. Bảng bên dưới hiển thị đường kính ngoài ống DIN phổ biến và xếp hạng áp suất dòng L và S phù hợp của chúng làm điểm bắt đầu.
| Đường kính ngoài ống | Áp suất làm việc dòng L (bar) | Áp suất làm việc dòng S (bar) |
|---|---|---|
| 6mm | 315 | 630 |
| 10 mm | 315 | 630 |
| 16mm | 250 | 630 |
| 25mm | 160 | 400 |
| 38mm | 160 | 315 |
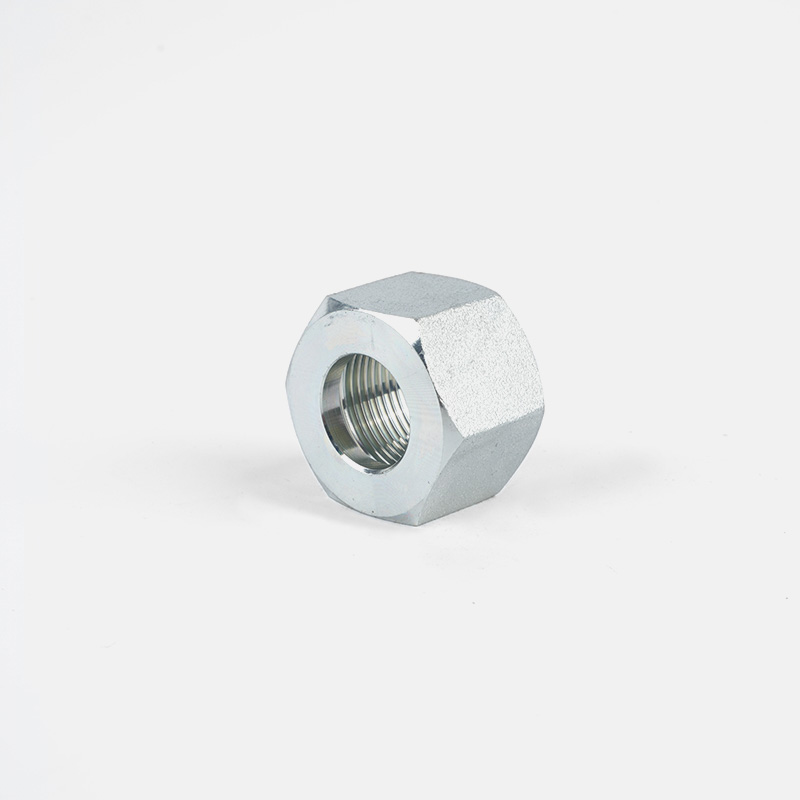 Đai ốc giữ NL/NS Đặc điểm kỹ thuật PHẦN SỐ. ỐNG CHỈ OD KÍCH THƯỚC Mpa E C d S2 NL-12 M12x1.5 6 14.5 6 14 L Xem sản phẩm →
Cách xác định và đo lường các phụ kiện DIN
Khi bạn cầm khớp nối ống DIN trong tay, bạn có thể xác minh nhận dạng của nó bằng cách kiểm tra ren, góc côn và dấu hiệu trên đai ốc hoặc thân. Ren ngoài trên khớp nối DIN thường có hệ mét, M hoặc G tùy thuộc vào kết nối cổng. ISO 6149 và DIN 3852 là các tiêu chuẩn ren cổng phổ biến. Đường kính và bước ren phải khớp với cổng của bạn trước khi bắt đầu cài đặt.
Bạn cũng có thể đo ống sẽ được lắp vào. Calipers là công cụ đơn giản nhất. Đo đường kính ngoài của ống và ghi lại giá trị. Sau đó so sánh với biểu đồ kích thước của nhà sản xuất để xác định kích thước phù hợp chính xác. Góc hình nón 24° là đặc điểm xác định của DIN 2353 và điều quan trọng là không thay thế khớp nối loe SAE 37° trong hệ thống DIN.
Các dấu hiệu thường được đóng dấu trên đai ốc hoặc thân phụ kiện. Trên một cụm lắp ráp thông thường, đai ốc có thể hiển thị kích thước và sê-ri ống, ví dụ: G 12 L. Nếu dấu bị mòn hoặc thiếu, việc luồn đai ốc vào thân khớp nối vẫn có thể cung cấp xác nhận khi khớp nối để lại ít khe hở. Tuy nhiên, phương pháp đáng tin cậy nhất là sử dụng thước đo ren hoặc xác nhận số bộ phận với danh mục của nhà cung cấp.
Thực hành lắp đặt ngăn chặn rò rỉ
Việc lắp đặt đúng khớp nối DIN bắt đầu bằng một ống sạch, có kích thước phù hợp. Đầu ống phải vuông góc với trục lắp. Một cạnh vát nhẹ giúp vòng cắt ăn khớp đều. Sau khi đặt đai ốc và vòng vào ống, bạn lắp ống vào thân khớp nối cho đến khi chạm vào điểm dừng bên trong. Sau đó, bạn siết chặt đai ốc theo mômen xoắn khuyến nghị hoặc cho đến khi khớp nối đạt đến số vòng đã đặt. Siết quá chặt sẽ làm biến dạng vòng cắt và có thể gây ra các vết nứt do ứng suất.
Nhiều nhà sản xuất cung cấp phương pháp cài đặt được cài đặt sẵn. Trong quá trình này, khớp nối được siết chặt đến độ sâu quy định, được thả ra và sau đó được khóa bằng thước đo hoặc cờ lê mô men xoắn. Phương pháp này làm giảm thời gian cài đặt trong khi vẫn duy trì khả năng lặp lại. Khi lắp ráp bằng thước kiểm tra, hãy kiểm tra xem kích thước giữa đai ốc và đầu ống có nằm trong phạm vi dung sai hay không.
Việc bảo trì các phụ kiện DIN phải bao gồm việc kiểm tra trực quan bề mặt hình nón. Nếu bạn thấy vết cắt, vết trầy xước hoặc sự đổi màu, hãy thay vòng cắt và đai ốc lại với nhau. Việc tái sử dụng vòng bị hỏng sẽ không tạo ra lực bịt kín tương tự. Ngoài ra, hãy nhớ rằng lực siết ban đầu sẽ giảm theo thời gian với chu kỳ nhiệt. Kiểm tra khớp nối thủy lực thường xuyên là một phần của việc bảo trì thiết bị định kỳ. Để có cái nhìn rộng hơn về thực hành bảo trì, hãy xem hướng dẫn nội bộ về Lắp đặt và bảo trì ống thủy lực có thể cung cấp bối cảnh bổ sung.
Những cân nhắc về vật liệu, xử lý bề mặt và mua sắm
Các phụ kiện DIN thường được sản xuất từ thép carbon, mặc dù các biến thể bằng thép không gỉ và đồng thau cũng có sẵn cho môi trường ăn mòn. Các phụ kiện bằng thép carbon thường được mạ kẽm để bảo vệ chống gỉ. Việc xử lý bề mặt quyết định khả năng tồn tại của khớp nối trong các ứng dụng ẩm, mặn hoặc có tính ăn mòn hóa học. Đối với máy móc ngoài trời, lớp phủ kẽm-niken có thể mang lại khả năng chống ăn mòn lâu hơn so với lớp mạ kẽm tiêu chuẩn.
Khi tìm nguồn cung ứng phụ kiện DIN, hãy xác nhận loại vật liệu, dãy áp suất và lớp phủ bề mặt với nhà cung cấp. Một phụ kiện có kích thước phù hợp nhưng sử dụng sai vật liệu có thể nhanh chóng bị hỏng dưới áp lực. Tương tự, khớp nối không được xử lý bề mặt thích hợp có thể bị ăn mòn ở điểm cắn của vòng và mất chức năng bịt kín.
Chọn sai khớp cũng có thể ảnh hưởng đến việc lắp đặt. Ví dụ, các phụ kiện bằng thép carbon có vòng cắt rất cứng đòi hỏi lực lắp ráp lớn hơn, trong khi các cụm thép không gỉ có thể yêu cầu bôi trơn khác nhau để tránh bị mòn. Lựa chọn vật liệu và xử lý bề mặt cũng quan trọng như việc xác định sợi. Một cân nhắc liên quan trong việc lựa chọn phù hợp được thảo luận trong một bài viết về lựa chọn vật liệu và xử lý bề mặt của các phụ kiện có thể tái sử dụng , trong đó nêu bật mức độ ảnh hưởng của lớp phủ và độ cứng đến hiệu suất lâu dài.
Cuối cùng, hãy xem xét chính quá trình mua sắm. Bạn cần xác định chính xác đường kính ngoài của ống, dãy, loại ren và vật liệu. Một thông số kỹ thuật rõ ràng sẽ tránh được sự chậm trễ ở dây chuyền lắp ráp. Nếu bạn không chắc chắn về số bộ phận đầy đủ, việc xác nhận với chuyên gia kỹ thuật luôn an toàn hơn là cho rằng dòng L sẽ xử lý ứng dụng áp suất cao được thiết kế cho dòng S. Chi phí cho việc thay thế phụ kiện không đạt yêu cầu luôn cao hơn chi phí cho việc xem xét kỹ thông số kỹ thuật.
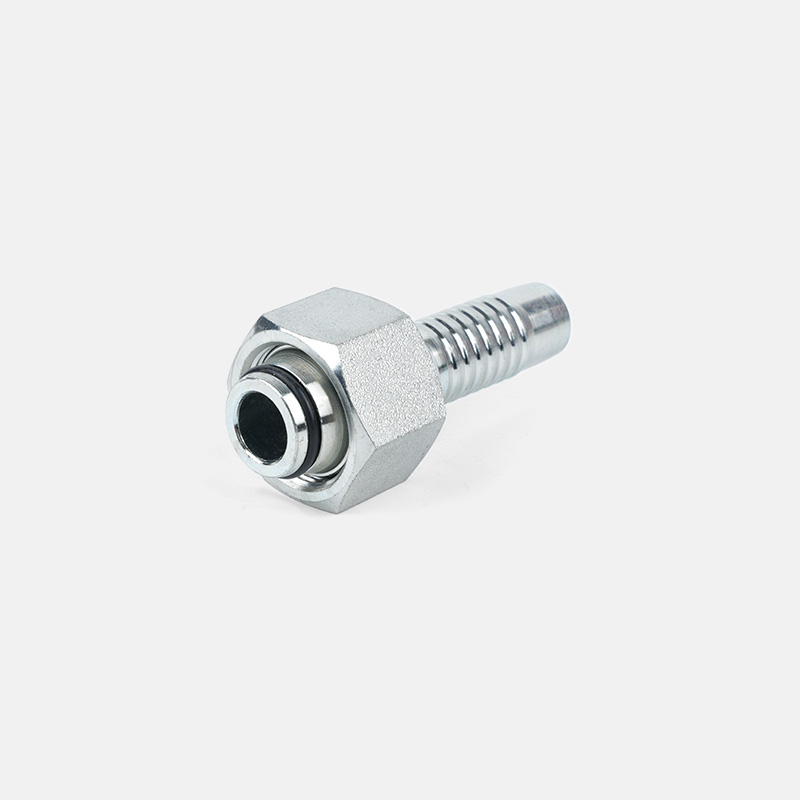

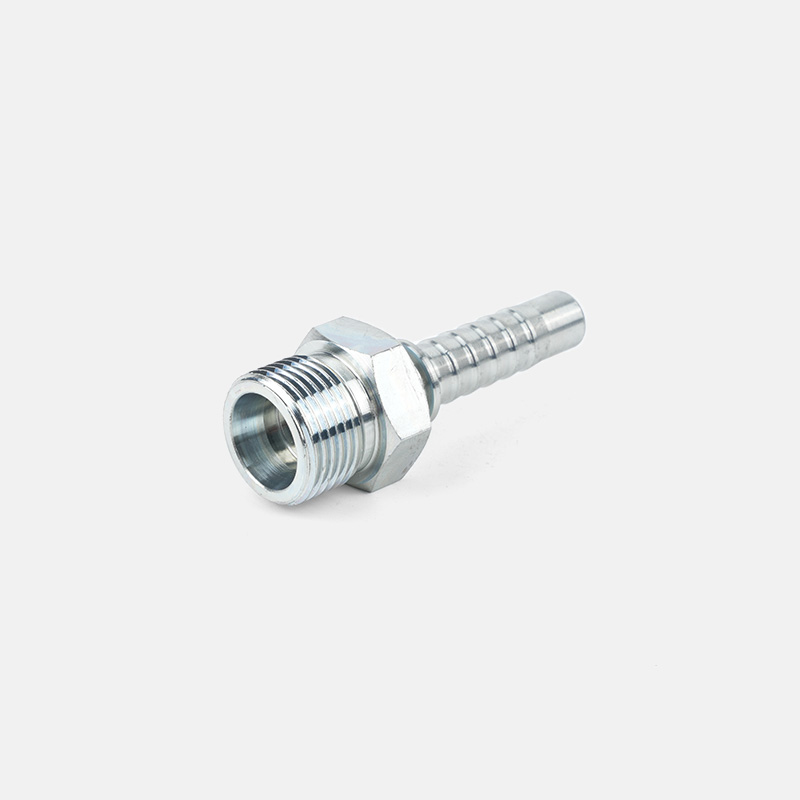
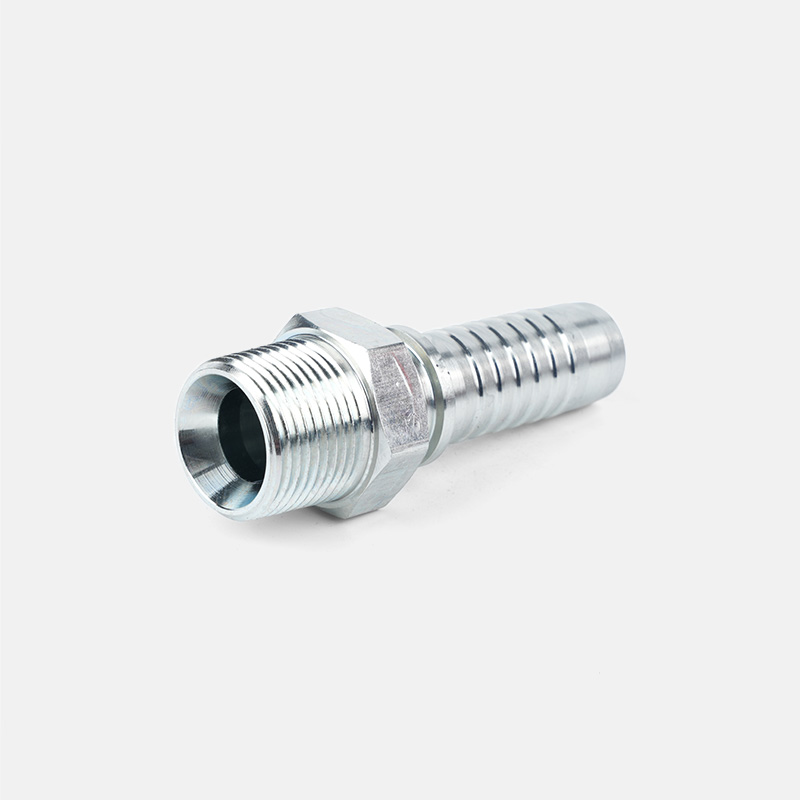




Phụ kiện thủy lực tùy chỉnh
Từ ý tưởng đến sản xuất, chúng tôi có thể tạo ra những sản phẩm bạn muốn
Các sản phẩm
Thông tin liên hệ
-

Tel: +86-159-6851-8588
-

E-mail: [email protected]
-

Add:Làng ga Zhu Jia, thị trấn Diankou, thành phố Chư Kỵ, tỉnh Chiết Giang, Trung Quốc
Liên kết nhanh
Quét mã
Bản quyền © Zhejiang Tianxiang Machine Fittings Co.,Ltd.
